彭州铸造厂怎么选?从灰铸铁到消失模,一篇讲透铸件定制与来图加工
在机械制造、矿山设备、工程机械、泵阀管道这些行业里,铸件往往是最不起眼却最不能出错的一环。一台设备的箱体、壳体、轴承座、齿轮坯,只要有一件出现缩孔、气孔或夹渣,整个装配线就可能停摆。四川的铸造产业主要集中在成都平原周边,其中彭州铸造厂凭借区位、能源和产业链配套的优势,成为不少采购方来图加工时的优先考察对象。这篇文章从材质、工艺、质量控制几个角度,聊聊彭州铸件厂的实际能力和选厂逻辑。
彭州铸造厂在四川铸造版图中的位置
彭州地处成都西北,紧邻成都主城区,成彭高速、成都第二绕城高速、成汶铁路等交通干线穿境而过,往北可接德阳、绵阳的重装制造带,往南可连成都的装备制造与汽车零部件配套圈。这种位置对铸造企业来说意味着两件事:一是原材料和废钢、生铁、回炉料的采购半径短,二是铸件毛坯发往下游机加工厂或整机厂的物流成本低。
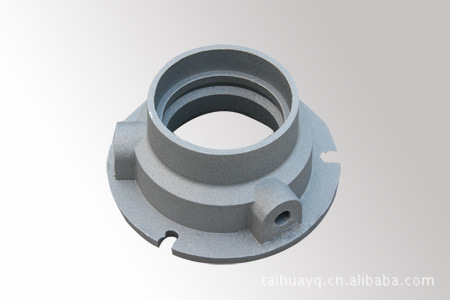
从产业形态看,彭州及周边聚集了大量中小型机械制造企业,对铸件的需求集中在中小批量、多品种、非标定制上。这类需求恰好是砂型铸造和消失模铸造的强项。相比沿海地区大批量、单一品种的生产模式,四川铸造厂普遍更擅长"小批量、快交付、按图定制"的柔性生产,这也是很多设备厂愿意把图纸交到彭州来做的重要原因。
灰铸铁件、球墨铸铁件、铸钢件:材质怎么选
做铸件定制,第一步永远是确定材质,而不是先谈价格。材质定了,工艺路线、熔炼成本、检测要求才能跟着确定。
- 灰铸铁件(HT200、HT250、HT300):铸造性能好、切削加工性好、减振性和耐磨性突出,价格也相对亲民。机床床身、减速机箱体、泵壳、飞轮、电机端盖、阀体这类零件,用灰铸铁是最常见的选择。缺点是抗拉强度有限、脆性较大,不适合承受冲击载荷。
- 球墨铸铁件(QT400-18、QT450-10、QT500-7、QT600-3):在灰铸铁的基础上通过球化处理让石墨呈球状,强度和韧性大幅提升,部分牌号可以替代铸钢。汽车底盘件、液压件、齿轮箱壳体、曲轴、农机配件、管件法兰多用球墨铸铁。
- 铸钢件(ZG230-450、ZG270-500、ZG310-570 及合金钢):强度和韧性最高,适合承受重载和冲击。矿山机械的齿板、锤头、轧臼壁、工程机械的斗齿、履带板、大齿轮、齿圈,以及高锰钢、高铬铸铁等耐磨材质件,都属于这一类。
实际选材时,还要考虑后续的加工方式、热处理要求和服役环境。比如同样是一个轴承座,如果只是承托轻载轴系,HT250 足够;如果在震动工况下长期运行,QT450-10 更稳妥;如果涉及低温或冲击,就得考虑铸钢或低温球铁。有经验的彭州铸造厂一般会在报价前先问清楚使用工况,而不是直接按图报个低价。
消失模铸造、树脂砂铸造、覆膜砂铸造:工艺差异在哪
工艺决定铸件的尺寸精度、表面粗糙度和内部致密度。目前四川铸造厂常用的几种工艺各有适用场景:
- 消失模铸造:用泡沫模代替木模,造型后浇注时泡沫气化消失。优点是无需分型、不用起模,铸件尺寸精度高、表面光洁、飞边毛刺少,特别适合结构复杂、有内腔或曲面造型的铸件,如箱体、壳体、管件、配重块。模具费用相对低,改型也快,非常适合中小批量铸件定制。
- 树脂砂铸造:用树脂自硬砂造型,砂型强度高、溃散性好,铸件尺寸稳定、表面质量好,可以做出较大的铸件。机床件、大型箱体、重型机械配件常用这种工艺。
- 覆膜砂铸造:砂粒表面覆有树脂膜,流动性好、强度高,适合形状复杂、壁厚较薄、表面要求高的中小件,也常用于生产砂芯。
- 粘土砂(湿型砂)铸造:成本最低、效率最高,适合大批量、形状相对简单的铸件,是很多彭州铸件厂的基础工艺。
- 熔模精密铸造:尺寸精度和表面质量最好,适合小型、精密、难加工的合金件,但单件成本较高。
选工艺的核心逻辑是"匹配":结构复杂度、批量大小、精度要求、成本预算四者之间取平衡。一个造型简单、批量大的法兰盘,用消失模反而浪费;而一个内腔复杂的泵体,用普通粘土砂可能分型都做不出来。
铸件来图加工:从一张图纸到合格毛坯的完整流程
正规的铸件来图加工流程通常包括以下环节:
- 图纸评审:确认材质牌号、尺寸公差、加工余量、热处理要求、探伤标准,同时评估铸造工艺性,必要时提出结构优化建议。
- 工艺设计与模具制作:确定分型面、浇冒口系统、冷铁布置、收缩率,制作木模、金属模或泡沫模。
- 熔炼与浇注:中频感应电炉熔炼,炉前进行化学成分分析和温度控制,球铁件还要做球化处理和孕育处理。
- 清理与热处理:落砂、切割浇冒口、打磨飞边,按需进行退火、正火、调质或去应力处理。
- 质量检测:化学成分光谱分析、金相组织检查、硬度与拉伸试验,重要件做超声波、磁粉或渗透探伤。
- 粗加工(可选):部分客户要求铸件厂直接完成数控粗加工甚至精加工,减少二次转运。
这个流程里,最容易被忽视的是图纸评审和工艺设计。很多铸件缺陷不是浇注时出的问题,而是工艺方案一开始就没考虑周全。一家负责任的彭州铸造厂,通常会在报价阶段就把这些风险点指出来,而不是等铸件做废了再扯皮。
机械配件铸造的质量控制要点
判断一家铸造厂的水平,看设备只是一方面,更要看它对缺陷的态度和控制手段。常见铸件缺陷包括缩孔、缩松、气孔、砂眼、夹渣、裂纹、偏析、白口等,每一种背后都对应着具体的工艺参数问题。
成熟的铸造厂会从几个维度建立控制体系:原材料入厂检验、炉前快速分析、浇注温度与速度记录、砂型性能检测、热处理曲线记录、成品抽检与追溯。对于球墨铸铁件,球化率、石墨大小、珠光体含量这些金相指标必须可控;对于承压件和耐磨件,探伤标准要提前约定清楚,是按国标还是按客户图纸要求执行。
另外,机械配件铸造往往涉及多品种并行生产,批次管理能力很关键。同一批次的铸件要能从成品追溯到炉号、原材料批次和热处理记录,这样一旦出现质量问题,才能快速定位原因。
如何筛选一家靠谱的彭州铸件厂
给采购方几条实用的判断标准:
- 看工艺覆盖能力。只会一种工艺的厂,遇到不合适的件往往硬着头皮做,效果打折扣;工艺齐全的厂能给出更合理的方案建议。
- 看检测手段。有没有自己的光谱仪、金相实验室、硬度计和探伤设备,直接反映质量控制能力。
- 看过往案例。是否做过类似材质、类似结构的件,特别是与你产品工况接近的案例。
- 看沟通响应。图纸评审是否认真、问题是否提得具体,比价格更能说明问题。
- 看交付记录。铸造周期受模具制作、熔炼排产、热处理和检测影响,稳定的交期比低价更有价值。
彭州铸造厂的整体优势在于靠近成都的装备制造与汽车零部件市场,对来图加工、小批量定制、快速打样的需求响应比较灵活。速成铸造厂长期承接各类灰铸铁件、球墨铸铁件、铸钢件的定制生产,涵盖消失模铸造、树脂砂铸造等工艺路线,可提供从图纸评审、模具制作到毛坯铸造、粗加工的一站式服务。无论是机械配件铸造、泵阀壳体,还是矿山耐磨件、非标结构件,都可以带图询价、按需打样。
常见问题解答
问:铸件定制一般需要提供哪些资料?
最好提供完整的三维模型或二维图纸,标注材质牌号、关键尺寸公差、加工面与非加工面、热处理和探伤要求。如果没有图纸,只有实物样件,也可以寄样测绘开模。
问:从下单到交货大概多久?
要看件的大小、复杂程度和是否需新开模。有现成模具的常规件通常几天到两周;需要新开模的复杂件,模具制作加生产可能要三到四周甚至更长,具体以厂家排产为准。
问:小批量订单接不接?
彭州及周边的铸造厂大多以中小批量定制为主,几十件到几百件的订单比较常见。批量越小,单件分摊的模具和工艺成本越高,这是行业普遍规律。
问:铸件毛坯和成品件有什么区别?
毛坯只完成铸造和必要热处理、清理,尺寸留有余量,需要客户自行机加工;成品件则由铸造厂完成粗加工或精加工,直接可用于装配。选择哪种,取决于客户自身的加工能力和成本核算。
铸造是个慢工出细活的行业,选对彭州铸造厂,本质上是在选一个能长期配合、共同解决工艺问题的伙伴。把材质、工艺、检测和交期这几件事谈透,铸件定制的路就走顺了一大半。